高温遮蔽带的技术边界:从汽车烘烤温度曲线,看美纹纸与 PET 的选型分野
喷涂遮蔽这一行,90% 的返工都能追溯到一个根源:胶带的耐温等级,配不上你的烘烤工艺。很多师傅的困惑是「为什么同样的胶带,这家喷房没事、那家就残胶」——答案不在胶带品牌,而在温度。这篇把遮蔽带的技术边界用温度-时间数据划清楚:从汽车涂装的真实烘烤曲线,到不同胶系的耐温上限,再到可落地的选型分野。读完你会明白,选遮蔽带本质是在选「温度-胶系」的匹配。
一、先搞清楚你的烘烤曲线到底有多「烫」
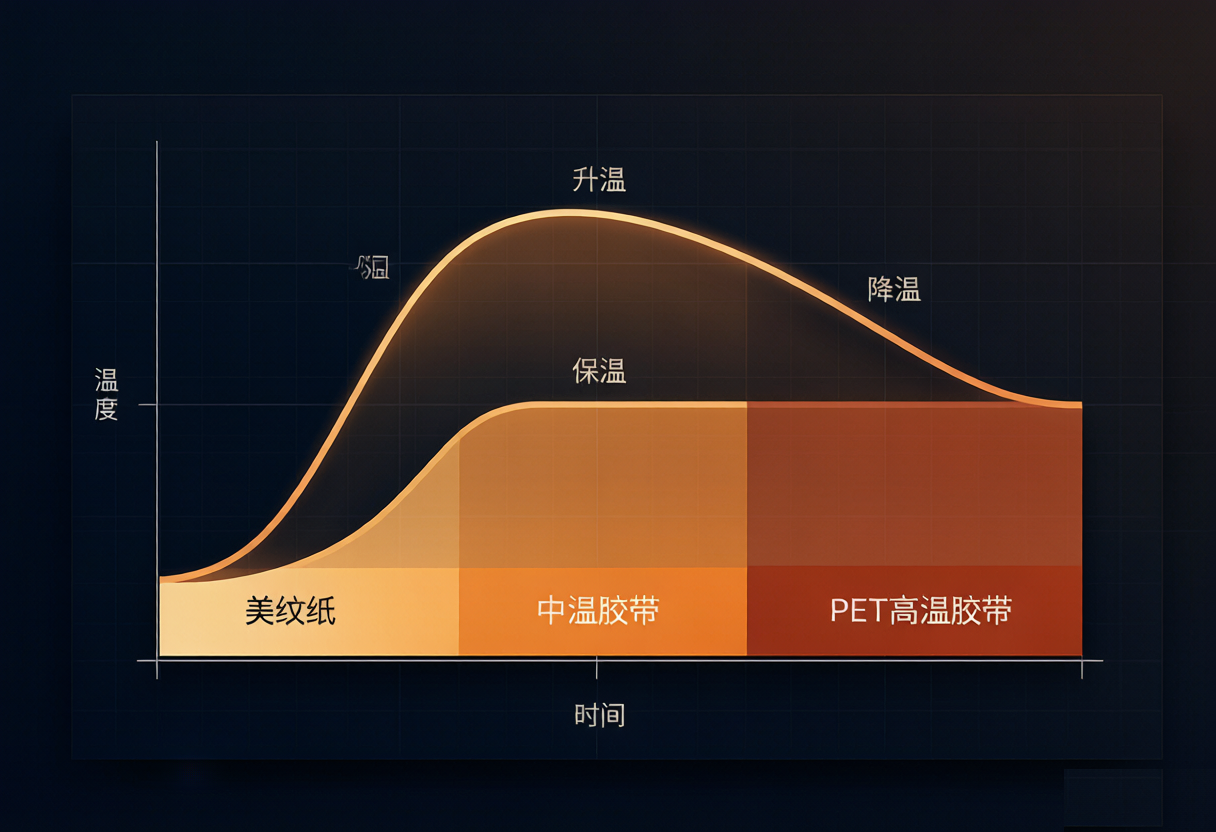
选胶带前,必须先知道工件在炉里经历什么。以汽车修补漆为例,各涂层干燥温度并不低(数据参考 PPM Industries 涂装工艺研究):
| 涂层工序 | 典型干燥温度/时间 | 对胶带的挑战 |
| 腻子/原子灰 | ≤65℃ / 5 分钟 | 低,普通胶带可承受 |
| 底漆 Primer | 90℃ / 15-20 分钟(或红外 110℃ / 2 分钟) | 中,橡胶胶开始接近极限 |
| 色漆 Basecoat | 60℃ / 30 分钟 | 中低,但需长时间保持 |
| 清漆 Clearcoat | 60℃ / 30 分钟 | 中低,决定最终漆线质量 |
算下来,修补漆的峰值工况约 90℃/20 分钟,红外局部可达 110℃,且全程要在 60-70℃ 累计暴露一个半小时以上。这还没算 OEM 原厂——电泳漆、中涂、面漆的烘烤线可达 140~180℃。各涂层的典型固化温度(不同主机厂工艺略有差异)大致是:电泳漆(CED)160~180℃ / 20~30 分钟,中涂 149~163℃ / 20~30 分钟,色漆闪干 80~100℃ / 10~15 分钟,清漆终烘 135~149℃ / 30~40 分钟。OEM 线的遮蔽带要经受最高约 180℃、单次 20~40 分钟、全程多次进出烤炉的考验——这和修补漆的 90~110℃ 是两个量级。红外(IR)固化场景更特殊:IR 灯管让工件局部表面温度冲到 100~160℃,甚至超过炉内空气温度。所以「你的胶带要耐多少度」,答案完全取决于你在哪条线上用:修补线按 110℃ 选、OEM 线必须按 180℃+ 选、IR 工位按局部峰值再加余量。
二、胶系决定耐温上限:三档分明的技术分野
遮蔽带的耐温,本质是胶的耐温。三种主流胶系,耐温区间分得很清楚:
| 胶系 | 基材 | 耐温上限 | 撕除表现 | 典型用途 |
| 天然橡胶胶 | 美纹纸 | ~80℃ | 超温即软化残胶 | 常温喷漆、装修遮蔽 |
| 亚克力胶 | 美纹纸/和纸 | 120~150℃ | 中温可干净撕除 | 中温烘烤、修补漆 |
| 硅胶胶 | PET 薄膜 | 180~200℃+ | 高温仍界面洁净剥离 | OEM 高温线、喷粉、电镀 |
机理是这样的:橡胶胶在 80℃ 以上开始软化流动,既失去边缘密封(渗漆)又会横向迁移(残胶);亚克力胶耐温提升到 120-150℃,但接近上限时内聚强度下降、撕除易内聚破坏;硅胶胶的硅氧键化学结构极其稳定,200℃ 内不软化、不迁移,撕除时仍能保持「界面失效」的干净剥离——这就是高温胶带清一色用硅胶的原因。
三、残胶和渗漆:同一个温度问题的两种表现
温度超标时,胶带的两种典型翻车其实同源:
- 残胶:胶高温软化、内聚强度骤降,撕除时胶层被拉断,一半留在被贴面。这是「内聚破坏」失效模式。
- 渗漆(虚边):胶软化后失去边缘密封,漆雾从胶带边缘缝隙钻进去,漆线成了毛边。修补时漆雾里的溶剂还会进一步软化胶层,雪上加霜。
所以判断胶带是否超温很简单:撕下来看残胶、看漆线。干净利落的漆线 + 无残胶 = 温度匹配;毛边 + 残胶 = 温度超标,该升级胶系了。
四、不同产线的选型分野(可直接套用)
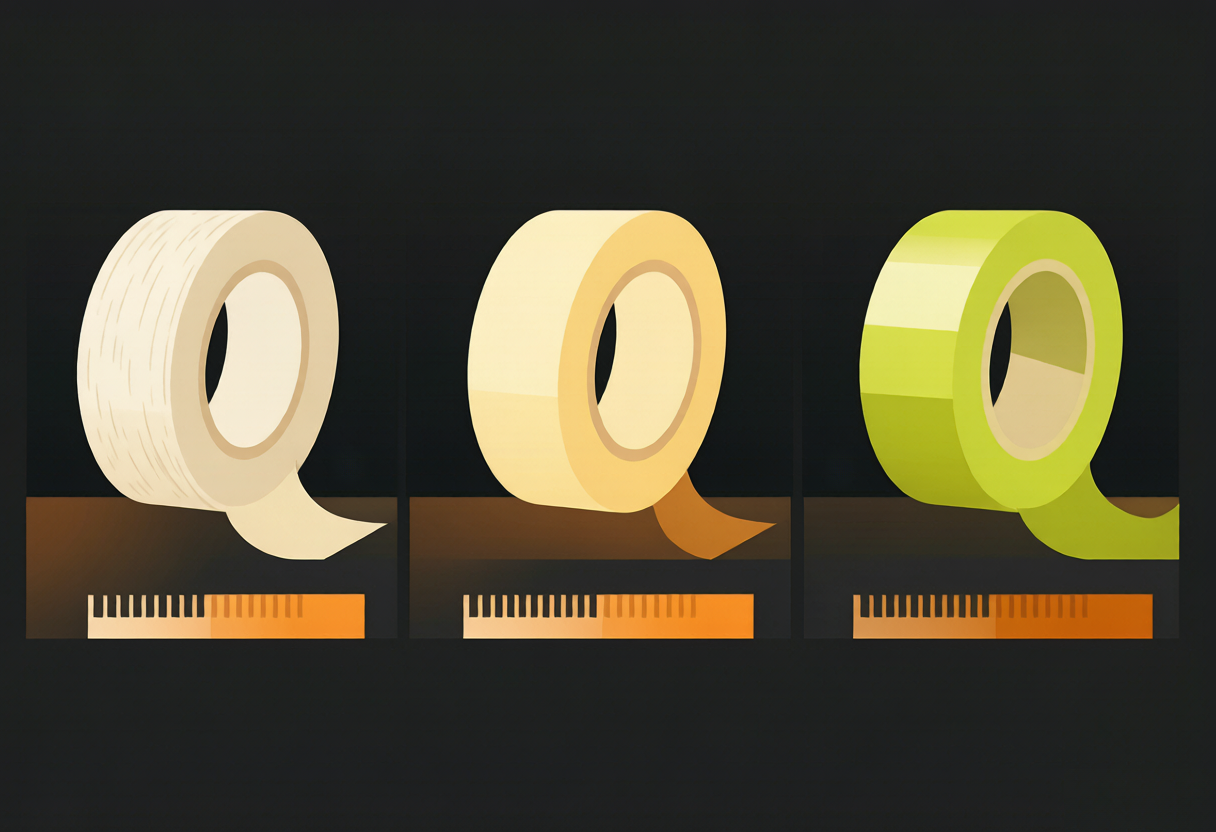
把温度和胶系对齐,选型一目了然:
| 应用场景 | 峰值温度 | 推荐方案 |
| 常温喷漆 / 装修 / 防尘遮蔽 | ≤60℃ | 橡胶胶美纹纸(经济) |
| 汽车修补漆 / 中温烘烤 | 90~110℃ | 中温美纹纸(亚克力胶 120℃)或和纸遮蔽膜 |
| OEM 原厂涂装线 | 140~180℃ | PET 绿色高温胶带(硅胶 180℃+) |
| 粉末喷涂固化 | 180~200℃ | PET 硅胶高温胶带(耐 200℃) |
| 电镀 / 阳极氧化遮蔽 | 化学+中温 | PET 硅胶(耐酸碱药液) |
特别提一句大面积遮蔽:修补漆里整车或侧围遮蔽,推荐和纸遮蔽膜(和纸胶条 + 整面薄膜)——既解决耐温,又把拼缝从十几条减到两三条,效率和漆线质量双赢,这是近年修补行业的明显升级趋势。
五、给采购和工程的三条落地建议
- 先测你的真实工况温度:别凭感觉。用炉温跟踪仪实测工件表面温度曲线(很多喷房实际温度比设定值偏高),再按「峰值 + 20℃ 余量」选胶带。
- 挂样验证比规格书更可靠:批量采购前,把胶带贴在实际工件板材上按实际工艺进炉,看残胶、看漆线、看撕裂——这是最真实的验收。
- 别为冗余耐温买单:常温修补漆用 200℃ 的 PET 硅胶是浪费(成本差 3 倍)。按温度区间精准选档,既不翻车也不花冤枉钱。
遮蔽带的技术含量,就藏在「温度-时间-胶系」这三者的匹配里。看懂烘烤曲线,选对胶系档位,那些反复出现的残胶和虚边,其实从一开始就可以避免。
六、趋势:水性漆普及对遮蔽提出的新要求
近年汽车涂装有个大背景——水性漆(waterborne)逐步替代溶剂型漆。这是环保政策驱动的必然,但它给遮蔽带带来了两个新挑战:
- 闪干(flash-off)工艺改变:水性漆色漆需要更长的闪干时间和更强的强制通风(让水分挥发),遮蔽带要在通风气流下保持边缘密封更久,不能飘移。
- 对胶的耐水性要求提高:水性漆的溶剂体系含水,某些橡胶胶遇水会轻微乳化、影响撕除洁净度,配方需要针对性调整。
另一个明显的工艺趋势是遮蔽的一体化和高效化:从「报纸 + 胶带」的手工作坊式,升级到「和纸胶条 + 整面薄膜」的遮蔽膜,再到适配自动化喷涂线的预裁切遮蔽件。遮蔽这个看似不起眼的辅料,正在跟着涂装工艺的升级,从「经验活」变成「标准化耗材」——这背后拼的还是对温度、漆系、胶系匹配的理解深度。
七、遮蔽失效的成本账:为什么不能只算胶带单价
很多采购在遮蔽带上「省小钱」,最后「花大钱」。算一笔账:一卷优质中温遮蔽带可能比普通款贵 30%,但一次因残胶或虚边导致的返工,要付出打磨、重贴、重喷、烘烤、工时五项成本——随便一项都远超几卷胶带的差价。更不用说返工件流入客户手里的质量风险。行业里有个共识:遮蔽是喷涂成本里占比最小、但对良率影响杠杆最大的一环。所以理性的采购逻辑,从来不是「哪个便宜买哪个」,而是「按工艺温度选够用的档、为良率兜底」。把温度-胶系匹配这张表用对,省的远不止是胶带钱。
常见问答
汽车修补漆烘烤到底多少度?
分阶段:腻子干燥一般不超 65℃/5 分钟;底漆 90℃/15-20 分钟或红外 110℃/2 分钟;色漆(basecoat)60℃/半小时;清漆(clearcoat)60℃/半小时。所以修补漆的峰值工况约 90℃/20 分钟,红外局部可达 110℃。普通美纹纸(橡胶胶 80℃)刚好卡在边缘,这就是为什么要选中温或高温胶带。
OEM 原厂涂装和修补漆的胶带要求一样吗?
不一样,差很多。修补漆峰值约 90~110℃;OEM 原厂电泳漆、中涂、面漆的烘烤可达 140~180℃,必须用 PET 基材 + 硅胶胶的高温胶带(耐 180~200℃)。拿修补漆那套胶带去 OEM 线,必残胶。
为什么高温遮蔽都用硅胶胶而不用亚克力胶?
亚克力胶在 120℃ 以上内聚强度骤降、胶层软化,撕除时被拉断就残胶;硅胶胶化学结构稳定,200℃ 内既不软化流动、撕除又能保持界面干净剥离。这是 PET 高温胶带清一色用硅胶胶的根本原因。
怎么简单测试一款遮蔽带的耐温是否达标?
做个小挂样:把胶带贴在与工件相同的板材上,按实际烘烤工艺(温度+时间)进炉,出炉冷却后 45° 撕除。看三点——是否残胶、边缘是否干净、胶带是否撕裂。比看规格书靠谱,批量采购前务必做。
相关阅读
有具体选型或使用问题?
告诉我们您的材质、工艺与用量,可免费寄样测试并出具选型建议。