残胶与渗漆:高温遮蔽两大顽疾的成因拆解与系统对策
遮蔽工艺出问题,最后都归结为两个词:残胶和渗漆。前者是撕下胶带后工件上留下黏糊糊的胶层,要花时间清理还可能伤到新漆;后者是漆雾钻进遮蔽边缘,在边界留下一条毛边,轻则要打磨抛光、重则局部返工重喷。这两类失效看似都是「胶带不好」,实则成因链条完全不同——残胶的根源多半在胶的内聚与界面行为,渗漆的根源多半在边缘密封与施工工艺。分不清两者的成因,就会用错对策:渗漆去换更贵的带、残胶去怪工人贴得不好,都解决不了问题。这篇把两类失效拆到机理层面,再给一套可执行的全流程对策。掌握这套诊断-对策框架,车间里九成的遮蔽失效都能在现场定位到根因,而不是靠换供应商碰运气。
一、先分清两种失效:残胶 vs 渗漆
| 维度 | 残胶 | 渗漆 |
| 现象 | 撕带后胶残留在工件表面 | 漆雾越过遮蔽边缘形成毛边 |
| 发生时机 | 撕除瞬间才暴露 | 喷完撕带即见 |
| 主要根源 | 胶超温软化 / 内聚破坏 / 停留过久 | 边缘密封失效 / 胶软化爬行 / 虚贴 |
| 主要责任环节 | 选型(胶系耐温) | 选型 + 贴带工艺 |
| 返工成本 | 中(清理,可能伤漆) | 高(打磨、局部重喷) |
一句话区分:残胶是「胶留在了不该留的地方」,渗漆是「漆到了不该到的地方」。两者有时会同时出现——比如橡胶胶在 90℃ 烘房里软化流动,胶往外爬造成渗漆、撕除时又留不住胶造成残胶——但治理思路必须先分开诊断。
现场快速鉴别法:看失效的「位置」。残胶的位置在胶带覆盖区——撕下胶带后,原来被盖住的表面有胶;渗漆的位置在遮蔽边界线——胶带没盖住但本该干净的区域有漆。再摸「质感」:残胶发黏、能用指甲刮起、除胶剂可溶;渗漆是固化漆膜、刮不动、只能打磨。位置和质感两个维度一对,三十秒内就能确诊是哪种失效,进而锁定排查方向。这个基本功值得每个班组长掌握,能省掉大量「来回扯皮、反复试带」的时间。
二、残胶的四大成因:从分子层面看胶为什么会「留下」
- 成因一:超温软化。天然橡胶胶 80℃ 以上软化流动,胶层从弹性固体变成粘稠流体,撕除时既没有内聚强度也没有界面完整性,大量残留在工件上。这是修补车间用普通美纹纸带进 90~110℃ 底漆烘房时的典型事故。
- 成因二:内聚破坏。亚克力胶在接近耐温上限(120~150℃)时内聚强度下降,胶带外观完好,撕除瞬间胶层从内部断开,一半带走一半留下。这种残胶最坑人——事前无征兆,事后难清理。对策就是选型时留 20~30℃ 耐温裕量。
- 成因三:停留时间过长。压敏胶的粘接是「浸润」过程,贴得越久胶在工件表面铺展越充分、界面粘接力越大,同时胶层持续受热老化。水性漆时代闪干时间长、遮蔽停留久,同样的胶带比溶剂型时代更容易残胶。规范做法是尽量缩短「贴带到撕带」的时间窗,并按厂商建议的温度窗口撕除。
- 成因四:撕除方式错误。垂直猛撕(90° 以上大角度快速剥离)对胶层的剪切冲击最大,最容易把胶拉断留下。正确姿势是低角度(尽量贴近 0~30°)、缓慢匀速、沿遮蔽边缘方向撕除,让胶在界面处平稳剥离。
四种成因里,前两种是选型问题(胶系耐温不够),后两种是工艺问题。诊断时先查烘房实际温度和胶带标称耐温的差值,差值够还残胶,就查停留时间和撕除手法。
补充两个残胶的「进阶成因」,出在更隐蔽的地方。一是被粘表面能太低:聚丙烯(PP)保险杠、含硅脱模剂的塑料件,表面能低到胶无法充分浸润,贴上时看着粘住了,实则界面结合脆弱,受热或撕除时胶层从界面整体「揭」下,留下一层转印胶。对策是这类表面用专用底涂剂或选低表面能专用胶带。二是胶带储存过期:压敏胶有保质期(通常 12~24 个月),超期或高温高湿储存的胶带,胶层已悄悄老化、交联度变化,上机后残胶率飙升。对策是先进先出、按批号管理、储存温度控制在 15~25℃。这两个成因在「胶带本身质量没问题、温度也没超」的疑难残胶案里,占了不少比例。
三、渗漆的成因:边界是怎么被「攻破」的
渗漆的本质是漆雾在遮蔽边缘找到了通道。通道的来源有三类:
- 胶层软化爬行。和残胶成因一同源——橡胶胶 80℃+ 软化成流体,流体胶在漆雾溶剂的溶解作用下向遮蔽内侧爬移,等于主动给漆让出通道。这种渗漆沿边缘呈「渐晕状」,边界发虚。
- 边缘虚贴。贴带时没有用刮板压实边缘,或工件表面有油污、蜡质、脱模剂导致胶与表面贴合不实,漆雾在喷涂压力下从微米级缝隙钻入。这是占比最高的渗漆原因,与胶带档次无关,纯粹是贴带工艺问题。
- 基材与曲面不匹配。小半径曲面、棱线、凹槽处用宽而硬挺的胶带,基材自身回弹力让边缘翘起形成「桥」,漆雾长驱直入。曲面部位要用窄带、皱纹纸基材(美纹纸的皱纹结构就是为贴合曲面设计的),必要时剪口分段贴合。
还有个容易被忽视的因素是喷涂参数:喷枪距离太近、雾化压力过高,漆雾动能大到足以「顶开」贴合不牢的边缘。渗漆排查时,喷房参数和贴带质量要一起查。
渗漆的形态还能透露成因线索,学会「读」毛边能加快诊断:渐晕状发虚的边界,多半是胶软化爬行或漆雾溶剂浸润所致,指向胶系超温;断续的斑点状渗漆,多半是局部虚贴或表面有颗粒污染物顶起胶带,指向贴带工艺和表面清洁;沿着棱线、凹槽规律的线条状渗漆,多半是基材在这些部位起拱架桥,指向基材与曲面的匹配问题。三种形态对应三条排查路径,对照形态直奔根因,比盲目换带高效得多。另外水性漆由于表面张力高、对边缘缝隙的「爬附」行为与溶剂型不同,切换水性漆后即使贴带工艺不变,渗漆表现也可能变化,需要重新验证边缘密封方案。
四、系统对策清单:从选带到撕带的全流程管控
| 环节 | 对策 | 针对失效 |
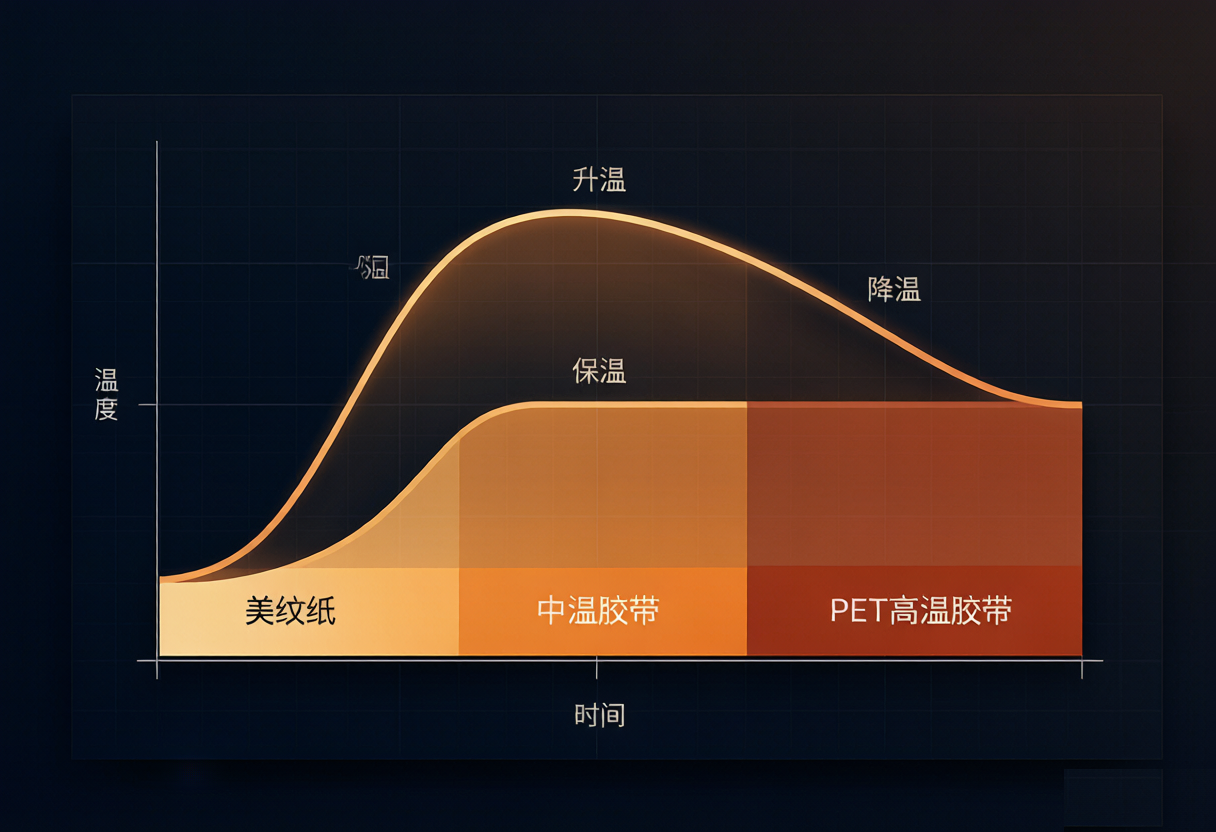
| 选型 | 按工序峰值温度 + 20~30℃ 裕量选胶系:90~110℃ 用亚克力胶,135℃ 以上用硅胶胶 PET 带 | 残胶 + 渗漆 |
| 表面准备 | 贴带前用 IPA 或除油剂清洁遮蔽边缘,去除油污、蜡、脱模剂 | 渗漆 |
| 贴带 | 刮板或指腹压实边缘,曲面用窄带/皱纹纸/剪口贴合,杜绝虚贴和起拱 | 渗漆 |
| 喷涂 | 控制枪距与雾化压力,避免漆雾直吹遮蔽边缘 | 渗漆 |
| 停留 | 压缩贴带到撕带的时间窗,水性漆工况选用耐水验证过的胶系 | 残胶 |
| 撕除 | 趁漆膜余温(约 40~60℃)撕除,低角度(0~30°)、缓慢匀速、沿边缘方向 | 残胶 + 带漆 |
把这张清单落到车间,残胶和渗漆的发生率能降一个数量级。最后强调一个经济账:一条渗漆毛边的返工成本(打磨+局部重喷+工时)通常远超整卷优质高温带的差价,在遮蔽带上省的钱,最后都在返工工位上加倍还回去。把遮蔽从「耗材采购」升级为「工艺管控」,才是治本之道。
还有两个细节决定这套对策能否真正落地。一是把关键动作写进标准作业指导书(SOP),而不是停留在师傅带徒弟的口传:贴带压实用什么工具、压几遍、撕除的温度窗口和角度,都要量化成可检查的动作,新员工照着做就不会走样。二是建立失效样件留存和复盘机制:每次出现残胶或渗漆,把失效部位的胶带和工件样件留档、标注工况(温度、停留时间、漆型、批次),攒下十几例后回看,本车间的失效规律一目了然——是哪个工序、哪种胶系、哪类表面最高发,对策就能打在点子上。失效样件是车间最便宜的「质量教材」,比任何培训都直观。
常见问答
残胶撕不下来,用什么方法清理最安全?
分情况。新鲜残胶(几小时内)用专用除胶剂或 IPA(异丙醇)浸润后软布单向擦拭;固化残胶先用热风枪 60~80℃ 加热软化再擦。切忌用刀刮(伤漆面)和强溶剂如丙酮直接泡(可能咬底漆)。预防永远优于清理:如果经常要清残胶,说明胶带选型或剥离工艺有问题,应该从源头改。
为什么冬天撕带更容易残胶?
温度对压敏胶的剥离行为影响很大。低温下胶层变硬变脆、内聚强度相对界面粘接力上升,撕除时更容易发生胶层内部断裂;同时低温让胶带变脆、撕除角度难控制。规范做法是撕除前让工件回到 20~30℃ 室温,或按厂商建议在漆膜尚有余温(约 40~60℃,手触温热不烫)时撕除——此时胶尚有柔性、新漆又已定型,是剥离的最佳窗口。
渗漆的毛边能修复吗,还是必须返工?
看渗漆程度。轻微毛边(渗漆深度小于 0.5mm)可在漆膜完全固化后用 1500~2000 目砂纸轻磨再抛光修复;渗漆较深或已经渗到清漆层,只能打磨后局部重喷,成本翻几倍。一条渗漆毛边的返工成本,往往超过整卷优质高温带的差价——这就是为什么不能在用带环节省钱。
排除了温度因素,还是渗漆,最可能是什么原因?
按排查顺序:一看贴合压力——贴带后是否用刮板或手指压实,尤其边缘,虚贴是渗漆首因;二看表面清洁——工件表面有油污、蜡、脱模剂,胶贴不实;三看胶带宽度与曲率——小半径曲面用宽带子必然起拱,要换窄带或剪口贴合;四看漆的雾化压力和喷涂角度——枪距太近、压力太大,漆雾会「顶」开边缘。逐项排查,九成能在工艺端解决。
相关阅读
有具体选型或使用问题?
告诉我们您的材质、工艺与用量,可免费寄样测试并出具选型建议。