从电泳到清漆:汽车涂装工艺全流程拆解,每道工序的烘烤温度决定遮蔽带怎么选
同样一台车,原厂漆能扛十年风吹日晒,事故修补后却可能两三年就失色、起泡——差距不在漆的品牌,而在涂装工艺和烘烤温度。原厂是在裸车身上用 160~180℃ 高温烤出来的,修补是在装满内饰的整车上用 60℃ 低温烘出来的,这是两条完全不同的工艺路线。看懂这条路线,你就明白遮蔽带在每道工序里到底要扛住什么、为什么有的工序用普通美纹纸就够、有的工序必须上高温带。这篇把汽车涂装从电泳到清漆的全流程拆开讲,每个环节的温度、时长、对遮蔽的要求一次说清。
一、先分清两条线:OEM 原厂涂装 vs 售后修补涂装
谈涂装温度前,必须先分清你面对的是哪条线,两者的温度窗口差了一倍多:
- OEM 原厂涂装:对象是裸车身(白车身),没有内饰、线束、玻璃,可以整身进高温烘房。工艺目标是极致的防腐和耐久,所以走「高温烘烤」路线,峰值 160~180℃。
- 售后修补涂装:对象是完整的商品车,塑料件、橡胶条、电子设备都在车上,整车进烘房温度被限制在 60℃ 左右,局部可用红外加热到 90~110℃。工艺目标是「低温柔性固化」,漆膜性能天然比原厂低一档。
这个差异直接决定了遮蔽策略:OEM 线上需要遮蔽的部位少(整车都要喷),但对遮蔽材料的耐温要求极高;修补线上需要大面积遮蔽(只喷受损区域),温度不高但遮蔽面积大、边角多、对残胶和渗漆更敏感。
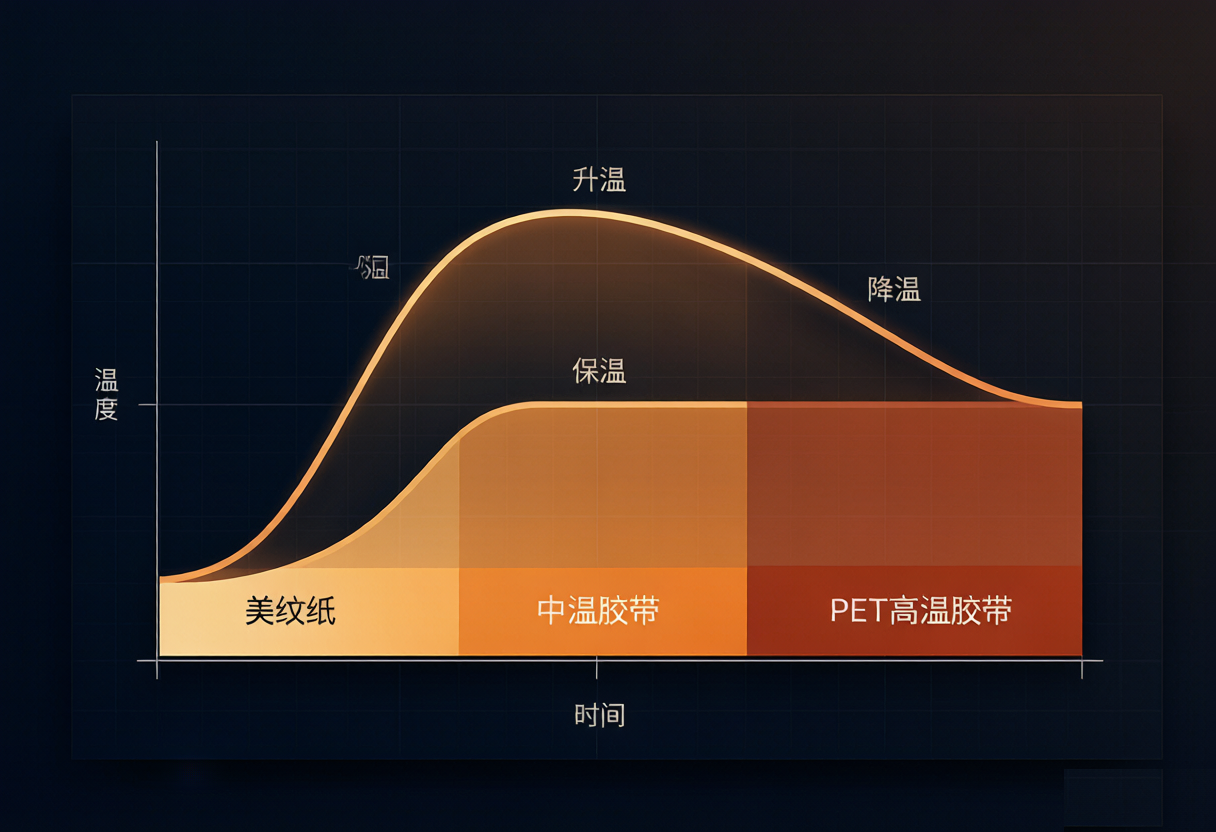
补充一个常被忽略的常识:烘烤温度指的都是「工件实际温度」,不是烘房设定温度。车身是大型金属件,热容量大,从进烘房到漆膜真正升到设定温度需要升温时间,所以工艺文件里标注的「20~30 分钟」是工件达到目标温度后的保温时间,加上升温段,车身在烘房里的实际停留往往 40~60 分钟。这意味着遮蔽材料承受的不仅是峰值温度,还有长时间的热暴露——选带时「耐温」和「耐热时长」要一起看。另外,烘房内不同位置存在温度均匀性偏差(炉口、炉尾可能差 5~10℃),正规产线会用炉温跟踪仪实测车体各部位的温度曲线,遮蔽材料选型要按实测曲线的最高值留裕量,而不是按设定值。
二、OEM 原厂四道涂层:每一道的温度和使命
原厂涂装是流水线作业,车身要过四道主要涂层,每道的烘烤温度和时间都有严格窗口:
| 涂层 | 工艺 | 烘烤温度/时间 | 核心使命 |
| 电泳漆(CED) | 整车浸入电泳槽,电场沉积 | 160~180℃ / 20~30 min | 防腐打底,覆盖内腔焊缝 |
| 中涂 | 喷涂,抗石击找平 | 149~163℃ / 20~30 min | 抗冲击、填平、承上启下 |
| 色漆 | 喷涂 + 闪干 | 闪干 80~100℃ / 10~15 min | 提供颜色 |
| 清漆 | 喷涂 + 终烘 | 135~149℃ / 30~40 min | 光泽、耐候、耐划伤 |
几个关键点值得细看。电泳漆是四道里温度最高的:水性环氧体系靠电场把涂料均匀沉积到车身每个角落,包括喷枪够不着的内腔和焊缝,成膜后必须 160~180℃ 充分交联,这是整车十年不锈的根基。中涂是「隐形英雄」,负责抗石击和找平,温度略低于电泳。色漆本身不交联固化,只闪干让溶剂挥发,真正的终烘和清漆一起做(湿碰湿工艺)。清漆终烘 135~149℃、30~40 分钟,决定漆面的光泽度和硬度。以上温度数据与 ppm industries 公开的汽车涂装温度资料一致,可作为选型依据。
还要理解「湿碰湿」工艺对遮蔽的意义:色漆闪干后不清除遮蔽,直接喷清漆再终烘,遮蔽材料要连续经历闪干 80~100℃ 和终烘 135~149℃ 两段热历程,累计热暴露超过 40 分钟。这就是为什么 OEM 线上凡是要跟车过终烘的遮蔽点,无一例外都用硅胶胶 PET 带——任何亚克力胶在这个温度-时间组合下都会内聚破坏。此外,IR 红外局部补烘在 OEM 线上也常见,用于保险杠等塑料件,其表面温度 100~160℃ 区间波动大、升温快,对遮蔽的瞬时耐温冲击比烘房更苛刻。
三、售后修补涂装:温度低得多,但对遮蔽更苛刻
修补涂装的温度窗口整体下移,工序却一步不少,遮蔽工作量反而更大:
| 修补工序 | 烘烤温度/时间 | 对遮蔽的影响 |
| 腻子(原子灰)烘干 | ≤65℃ / 5 min | 温度低,普通美纹纸可胜任 |
| 底漆 | 90℃ / 15~20 min(红外局部 110℃ / 2 min) | 修补场景温度峰值所在,需亚克力胶以上 |
| 色漆 | 60℃ / 30 min | 温度低但要求无渗漆、边缘锐利 |
| 清漆 | 60℃ / 30 min | 同上,且撕除不得带起新漆 |
修补场景的峰值出现在底漆烘干:常规 90℃/15~20 分钟,用红外烤灯局部加热时灯下表面温度可短时到 110℃。这意味着修补用遮蔽带至少要扛 110℃ 并有安全裕量——天然橡胶胶的连续耐温上限只有约 80℃,在底漆烘房里会软化流动,这正是修补车间渗漆和残胶高发的根源之一。此外红外局部加热造成「同一条胶带上温度不均」,灯下段 110℃、灯外段 60℃,对胶的耐温均匀性也是考验。
修补涂装还有一个 OEM 没有的特点:遮蔽边界直接决定漆面外观。原厂整车喷涂,边界问题只在少数孔位;修补是局部喷涂,新旧漆的分界线就落在遮蔽边缘上,这条边界的锐利度、有无渗漆毛边、撕除后有无残胶,肉眼直接可见、客户直接验收。所以修补场景对遮蔽的要求可以概括为「温度门槛低、外观门槛高」——60℃ 的色漆清漆段谁都能扛,但能在撕除后留下一条笔直锐利、无残胶、不带漆的分界线,才是真功夫。
四、遮蔽带在每道工序里到底干什么活
把温度地图和工序对上,遮蔽带的分工就清晰了:
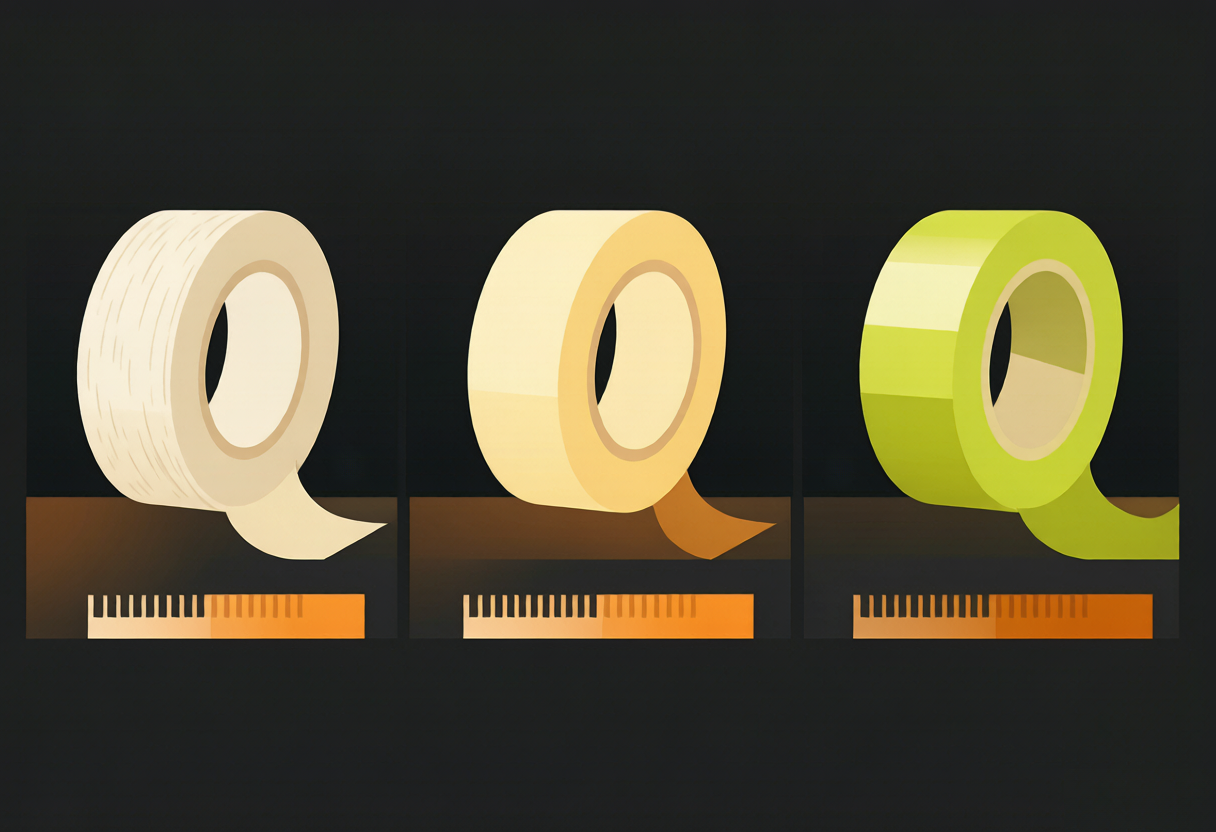
- OEM 电泳/中涂/清漆段:遮蔽对象主要是螺纹孔、装配孔、接地端子、后续要焊接或粘接的区域。这些部位要跟着车身过 160~180℃ 甚至 135~149℃ 的烘房,必须用硅胶胶 PET 高温带(连续耐温 180~220℃),橡胶胶和普通亚克力胶在这个温度下必然失效。
- 修补腻子/底漆段:峰值 90~110℃,亚克力胶美纹纸带(耐温 120~150℃)是主力,红外加热部位建议直接用 PET 高温带。
- 修补色漆/清漆段:60℃ 不高,但这是出「面子」的工序,对遮蔽的核心要求从耐温转向边缘密封性和洁净撕除——不能渗漆(否则边界发虚要返工)、不能残胶(否则抛光前还要除胶)、撕除时不能带起未完全固化的新漆。
- 大面积非喷区:车门内侧、玻璃、机舱这些整面不喷的区域,用和纸遮蔽膜(和纸胶条+整面薄膜)一次覆盖,比一条条拼胶带快得多,拼缝从十几条减到两三条。
可以看出,「涂装用什么带」没有单一答案——同一台车的不同工序、不同部位,对耐温胶系和基材的要求完全不同,正确的做法是按温度分区配带,而不是全车用一种带。
五、水性漆趋势:涂装工艺的新变量
最后要提一个正在改变行业的趋势——水性漆替代溶剂型漆。环保法规推动下,原厂和高端修补都在转水性体系,这对遮蔽材料带来两个新影响:一是水性漆闪干时间更长(水分挥发比溶剂慢),且需要强制通风,遮蔽带在车上停留的时间变长,胶与漆面接触时间增加;二是水性漆对胶的耐水性提出要求,胶层长期接触含水分的漆雾,耐水差的胶容易边缘起翘、进而渗漆。选带时除了看耐温,还要确认胶系在水性漆工况下的实际验证数据。把涂装全流程的温度地图装在心里,再回头看选型问题,答案就水到渠成——这正是本系列选型篇要展开的内容。
常见问答
原厂漆和修补漆最大的差别是什么?
烘烤温度。原厂 OEM 在裸车身上施工,电泳漆要 160~180℃ 烘 20~30 分钟,清漆终烘 135~149℃,所以漆膜交联充分、硬度高、耐候十几年。售后修补时车上已装满内饰、线束、塑料件,承受不了高温,只能用 60℃ 左右的低温烘烤工艺,漆膜致密性和耐久性天然低一档。这不是修理厂手艺问题,是工艺路线的物理限制。
电泳漆(CED)为什么要 160~180℃ 这么高的温度?
电泳漆是水性环氧体系,靠电场把涂料均匀沉积到车身每个角落(包括内腔和焊缝),成膜后必须高温交联固化才能获得防腐性能。160~180℃、20~30 分钟是行业标准窗口(可参考 <a href="https://www.ppmindustries.com/" target="_blank" rel="noopener">ppm industries 的涂装温度资料</a>)。温度不够交联不完全、防腐失效;温度过高漆膜过烘变脆。这也是全车防护最严的工序。
修补涂装时遮蔽带最多要扛多高温度?
常规修补峰值约 90~110℃。具体看工序:腻子烘干不超过 65℃/5 分钟、底漆 90℃/15~20 分钟(红外加热时局部可到 110℃/2 分钟)、色漆和清漆都是 60℃/30 分钟。用红外烤灯局部加热时,灯下车身边缘表面温度可能短时冲到 100~110℃,所以修补场景建议选连续耐温 120℃ 以上的亚克力胶遮蔽带,留出安全裕量。
色漆和清漆之间的「闪干」是什么意思?
闪干(flash-off)是让漆膜里的溶剂或水分在低温下先挥发掉,再进下一道喷涂或烘烤,防止起泡和流挂。OEM 色漆闪干一般 80~100℃、10~15 分钟;水性漆时代闪干时间更长、还要配强制通风。闪干段遮蔽带已经在车上,所以遮蔽材料同样要扛住这段温度,不能只看终烘温度。
相关阅读
有具体选型或使用问题?
告诉我们您的材质、工艺与用量,可免费寄样测试并出具选型建议。