橡胶、亚克力、硅胶三大胶系 × 美纹纸、和纸、PET 三大基材:高温遮蔽带选型完全指南
遮蔽带选型失败的案例,十有八九不是「买了假货」,而是「选错了体系」——把橡胶胶的带子送进 90℃ 底漆烘房,把美纹纸基材的带子贴进 160℃ 电泳烘房,结果渗漆、残胶、断带一起来。选型的本质是两道独立的选择题:先按温度选胶系,再按工况选基材。这篇把橡胶、亚克力、硅胶三大胶系的耐温上限和失效机理,美纹纸、和纸、PET 三大基材的特性差异讲透,最后给一张可以直接对照涂装温度用的决策表。读完你将建立一套完整的选型框架:看到任何一道涂装工序,都能在三秒内锁定该用的胶系和基材组合,而不是靠猜、靠试、靠返工交学费。
一、三大胶系:耐温上限差出一倍多
压敏胶的耐温性能由分子结构决定,三大胶系的上限大致如下:
| 胶系 | 连续耐温 | 失效机理 | 残胶倾向 | 典型成本 | 适配工序 |
| 天然橡胶胶 | ~80℃ | 80℃+ 软化流动 | 高(超温即残) | 最低 | 腻子、色漆、清漆段(≤60℃) |
| 亚克力胶(丙烯酸) | 120~150℃ | 接近上限内聚强度下降 | 中(上限附近内聚破坏) | 中 | 修补底漆段 90~110℃ |
| 硅胶胶(有机硅) | 180~200℃+ | 硅氧键稳定,200℃ 内界面洁净剥离 | 低 | 最高 | OEM 电泳/中涂/清漆烘房 |
三种胶的失效方式完全不同,理解机理比背温度数更重要。橡胶胶是「软化流动型」失效:80℃ 以上胶层变成粘稠流体,在漆雾溶剂作用下沿边缘爬行造成渗漆,撕除时胶已无强度可言、大量残留。亚克力胶是「内聚破坏型」失效:温度接近上限时胶层内部强度下降,外观看着完好,撕除瞬间胶从中间断开、一半留在工件上——这种残胶最隐蔽,因为事前看不出征兆。硅胶胶的硅氧键键能高、热稳定性好,200℃ 以内胶层既流动也不裂,撕除时在胶与工件的界面处干净剥离,这是它能进电泳烘房的根本原因。
为什么分子结构决定耐温?橡胶胶的主链是碳碳单键、侧基活性高,受热后链段容易滑移,宏观表现就是软化;亚克力胶通过共聚单体和交联剂把链段「锁」得更紧,耐温提升到 120~150℃,但交联网络在接近上限时会逐步解离,内聚强度随之坍塌;硅胶胶的主链是硅氧交替键(Si-O-Si),键能约 452 kJ/mol,远高于碳碳键的约 348 kJ/mol,且硅氧键角大、链柔性好,高温下既不易断裂也不易结晶硬化,所以能在 180~200℃ 以上保持「有粘性、有强度、可剥离」三者平衡。这也是硅胶胶价格居高不下的原因——有机硅原料和涂布工艺门槛都远高于前两者。
二、三大基材:胶决定耐温下限,基材决定上限
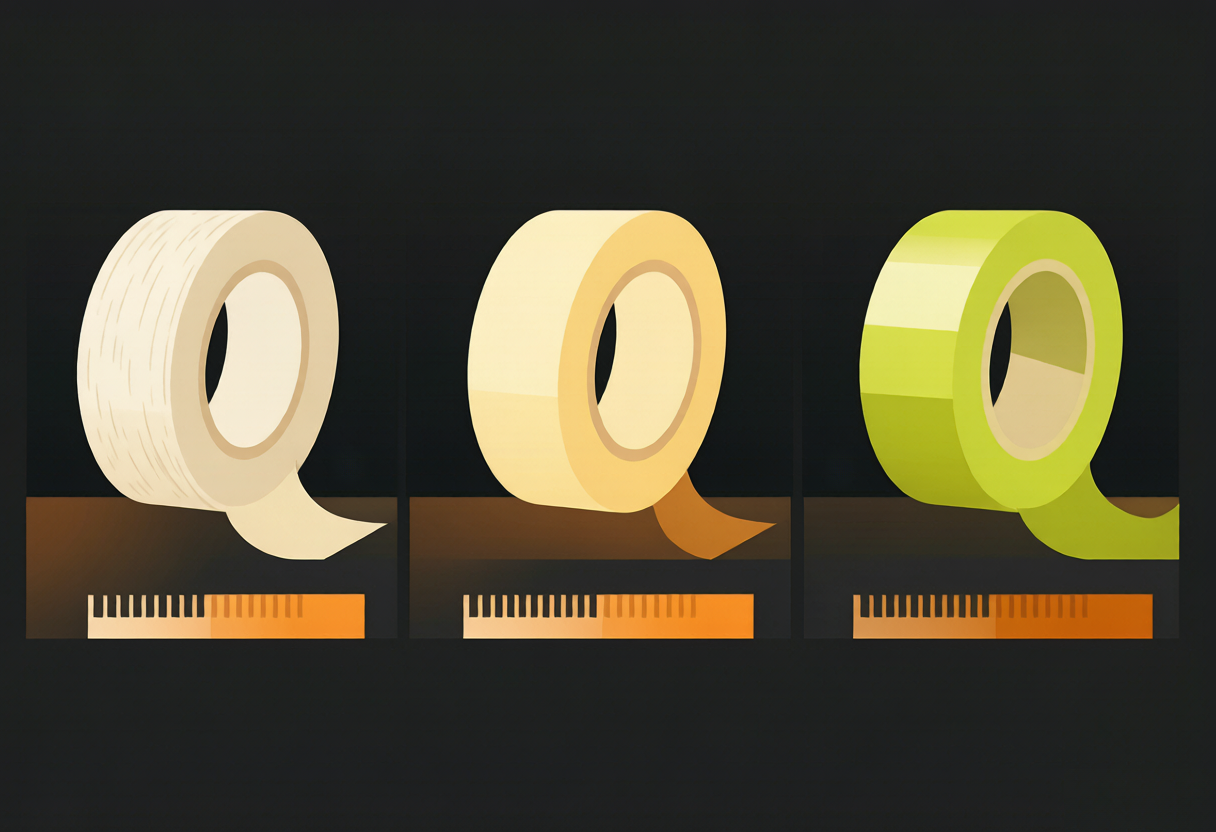
同样配亚克力胶,美纹纸基材和 PET 基材的耐温表现完全不同——因为基材自己也怕热:
| 基材 | 基材耐温 | 核心优势 | 短板 | 典型用途 |
| 美纹纸(皱纹纸) | ~130~150℃ | 服帖、贴合曲面、手撕即断、便宜 | 超温发黄变脆、撕除易断 | 修补漆大面积遮蔽、车身曲面 |
| 和纸 | ~120~150℃ | 薄而韧、边缘锐利、撕除整齐 | 单价高于美纹纸 | 精细分色、和纸遮蔽膜的胶条 |
| PET 聚酯薄膜 | 180~220℃ | 尺寸稳定、强度高、边缘锐利、不吸溶剂 | 硬挺不服帖、不能手撕需裁切 | OEM 高温烘房、孔位精细遮蔽 |
选型时胶系和基材要同时满足温度要求:比如 160~180℃ 的电泳烘房,即使配了硅胶胶,美纹纸基材也会在高温下变脆粉化,必须是「硅胶胶 + PET 基材」的组合,也就是常说的 PET 绿色高温胶带。反过来,60℃ 的色漆段用 PET 基材就是浪费——美纹纸的服帖性和手撕便利性在这里更值钱。
三种基材还有几个工程细节值得展开。美纹纸的「皱纹」不是装饰,是通过起皱工艺让纸基获得 5~15% 的纵向延伸率,从而能贴合弧度而不撕裂,皱纹越细密服帖性越好,但抗拉强度越低;高端美纹纸还会在纸基背面做防渗透涂层,防止漆雾溶剂浸透纸基侵蚀胶层。和纸以楮树皮等长纤维为原料,纤维长度是普通木浆的数倍,所以能做到「薄如蝉翼却撕不烂」,撕除时断面整齐不拉丝,是精细分色边界的首选。PET 薄膜的关键指标是厚度(常见 50~75μm)和热收缩率——高温下收缩率大的 PET 带会边缘起翘,正规高温带的 PET 基膜都经过热定型处理,200℃ 下收缩率控制在 1~2% 以内。
三、按涂装温度选型的决策表
把涂装工艺各工序的温度(详见全流程篇)和胶系基材组合对上,得到这张可以直接用的决策表:
| 工序/工况 | 峰值温度 | 推荐胶系 | 推荐基材 | 安全裕量说明 |
| 修补腻子烘干 | ≤65℃ | 橡胶胶即可 | 美纹纸 | 温度低,成本优先 |
| 修补色漆/清漆 | 60℃ | 橡胶胶或亚克力胶 | 美纹纸/和纸 | 重点在边缘密封与洁净撕除 |
| 修补底漆(含红外) | 90~110℃ | 亚克力胶(120~150℃ 档) | 美纹纸或和纸 | 留 20~30℃ 裕量防内聚破坏 |
| OEM 色漆闪干 | 80~100℃ | 亚克力胶 | PET 或和纸 | 闪干段已在车上,不能忽略 |
| OEM 清漆终烘 | 135~149℃ | 硅胶胶 | PET | 亚克力已达上限,必须硅胶 |
| OEM 电泳/中涂 | 149~180℃ | 硅胶胶 | PET | 全线最高温,只有这一组合 |
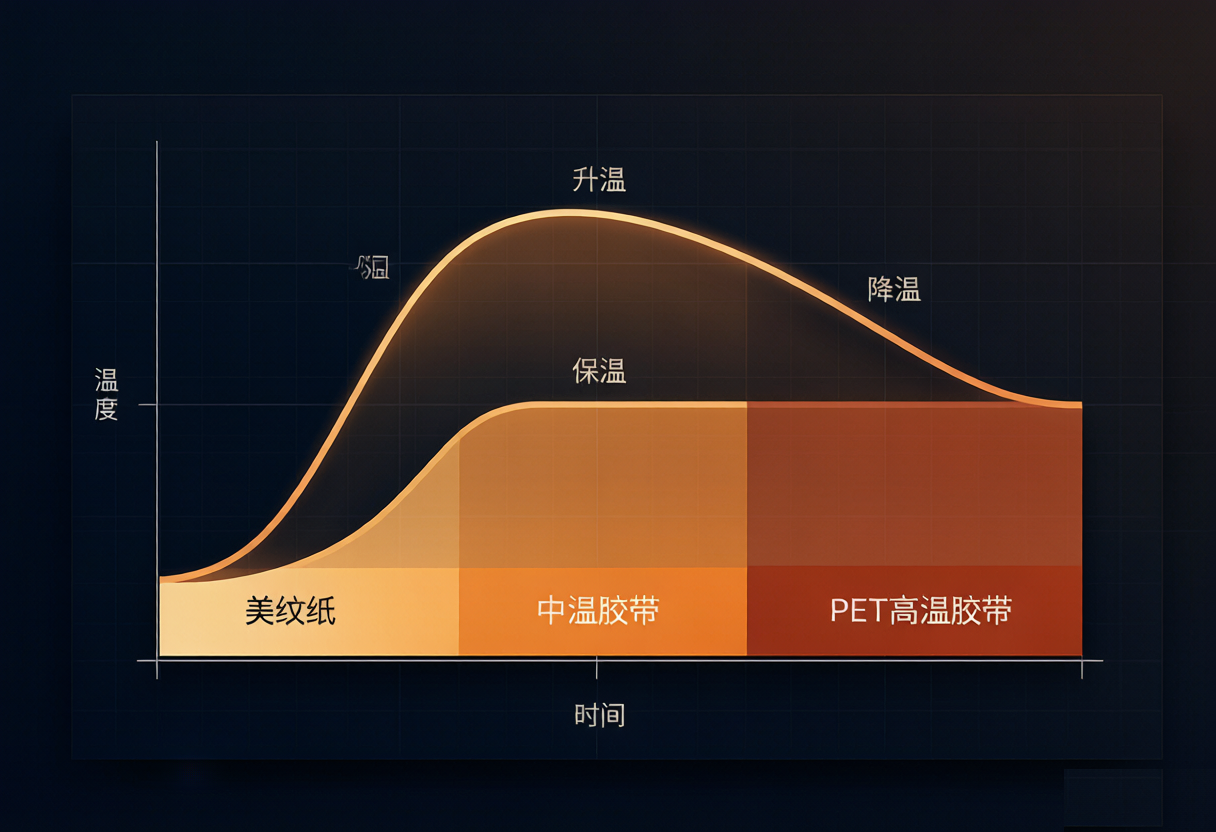
用表时记住两条原则:一是留裕量,标称耐温减去 20~30℃ 才是建议的使用上限,红外局部加热还要再保守些;二是按区配带,同一台车不同部位温度不同,全车只用一种带要么浪费、要么失效。
再补充一个用表的细节:峰值温度要用实测值,不要用设定值。烘房设定 90℃ 不代表工件每个部位都是 90℃——靠近加热元件的位置可能高出 5~10℃,红外烤灯的正下方和边缘温差更大。建议每个产线/喷房定期用测温贴片或炉温跟踪仪实测典型部位的温度曲线,把实测最高值作为选型基准。这个习惯能避开绝大多数「明明没超温却失效」的冤案——事后一查,都是局部热点超了标称值。
四、四个最常见的选型误区
- 误区一:只看胶不看基材。看到「硅胶胶」就以为万事大吉,结果基材是普通纸,160℃ 烘房里纸脆化断在工件上。胶系和基材必须配对看。
- 误区二:贴着标称上限用。亚克力胶标 150℃ 就用在 145℃ 工况,撕除时内聚破坏留一半胶。标称值是实验室理想条件,工程上要打折。
- 误区三:忽略停留时间。同样是 90℃,烘 5 分钟和烘 30 分钟对胶的考验完全不同,水性漆时代遮蔽停留时间变长,长时间中温有时比短时间高温更伤胶。
- 误区四:水性漆工况沿用老选型。水性漆闪干长、含水分,对胶的耐水性有新要求,溶剂型时代验证过的胶带型号,切换到水性漆产线后必须重新做渗漆和残胶验证,不能想当然沿用。
- 误区五:迷信大牌、忽视适配验证。大牌胶带的标称性能可信,但「性能好」不等于「适合你的工况」。再贵的硅胶胶带,用在 60℃ 的色漆段也是性能过剩、白白增加成本;而某些优质亚克力胶带,在 90~110℃ 修补底漆段的表现完全够用且性价比高。正确的态度是:以自家产线实测温度和工况为基准,要求供应商提供对应温度区间的实测数据(剥离力保持率、残胶情况),并上机小批量验证后再定型。选型是「匹配」的艺术,不是「堆料」的竞赛。
五、选型定了别急着上线:耐温实测验证三步法
纸上选型和实际可用之间,还隔着一道「实测验证」。很多车间的教训是:按温度表选对了胶系,批量上线后却照样渗漆残胶——因为标称耐温是理想条件下的值,实际工况里有升温速率、保温时长、漆雾溶剂、表面能等叠加变量。规范的导入流程分三步:
- 第一步:小样烘箱验证。把胶带贴在与量产一致的基材和表面状态上(同样的电泳板、同样的清洁度),放进设定为「工序峰值温度 +10℃」的烘箱,保温时间取量产实际时长的 1.5 倍。取出后趁热撕除,看三件事:有没有残胶、边缘有没有渗色、基材有没有变脆断带。这一步用最低成本筛掉明显不匹配的型号。
- 第二步:线上小批量试贴。烘箱通过不代表线上没问题——真实烘房有热风循环、有漆雾、有工件温差。选 3~5 台车或工件按正常工艺走一遍,重点看遮蔽边界的漆线锐利度和撕除手感。水性漆工况还要额外观察胶层是否因吸水而发白发胀。
- 第三步:建立批次追溯。胶带是有保质期的耗材(通常 12~24 个月),不同批次的涂布量和胶层厚度有波动。把「胶带批次号」记进涂装工艺记录,一旦出现批量性渗漆残胶,能快速锁定是批次问题还是工艺问题,而不是全线停产排查。
这三步看起来麻烦,但相比一次批量返工的代价,验证成本几乎为零。行业里成熟的涂装车间,新型号遮蔽带上线前没有不做这三步验证的——这正是「专业」和「凭感觉」的分水岭。
总结一句话:选型的正确姿势是「先查工序峰值温度,加 20~30℃ 裕量定胶系,再按贴合性和精细度定基材,最后小批实测再上线」。把这张决策表贴在车间物料架旁边,比任何经验口诀都可靠。
常见问答
为什么橡胶胶遮蔽带进 90℃ 烘房就出问题?
天然橡胶胶的玻璃化转变和软化温度低,80℃ 以上分子链段开始剧烈运动,胶层从「弹性固体」变成「粘稠流体」。流体化的胶会在漆雾溶剂作用下沿遮蔽边缘爬行,造成渗漆;撕除时胶已失去内聚强度,一半粘在工件上就是残胶。所以橡胶胶的正当岗位是 60℃ 以下的腻子、色漆、清漆段,进 90℃ 底漆烘房属于超纲使用。
亚克力胶标称耐温 120~150℃,按上限用行不行?
不建议贴着上限用。亚克力胶接近耐温上限时,内聚强度会明显下降——表面看胶带完好,撕除瞬间胶层内部断裂(内聚破坏),一半胶留在表面形成残胶。工程上建议留 20~30℃ 裕量:工况峰值 90~110℃ 的修补底漆段,选标称 120~150℃ 的亚克力胶正合适;工况到 130℃ 以上就该换硅胶胶 PET 带了。
硅胶胶性能最好,为什么不所有工序都用它?
一个字:贵。硅胶胶靠硅氧键(Si-O)的化学稳定性实现 180~200℃ 以上的耐温和 200℃ 内洁净剥离,但原料和涂布成本是亚克力胶的数倍。而且它有个特殊「污染」问题——微量硅迁移会导致后续涂装出现缩孔(鱼眼),所以硅胶胶带遮蔽过、或接触过硅类物质的区域,涂装前要彻底清洁。经济上和技术上都不该「全程用一种带」,按温度分区配带才是最优解。
PET 基材和美纹纸基材在同样温度下有什么差别?
胶系决定耐温下限,基材决定耐温上限和形态稳定。美纹纸(皱纹纸)耐温约 130~150℃,超过后纸基发黄变脆、撕除易断;PET 聚酯薄膜本身连续耐温 180~220℃,且尺寸稳定、强度高、边缘锐利,配硅胶胶后能扛电泳 160~180℃ 烘房。另外 PET 薄膜不吸漆雾溶剂、边缘密封更好,适合对漆线锐利度要求高的精细遮蔽;美纹纸的皱纹结构则更服帖、能贴合曲面和不规则边角。
相关阅读
有具体选型或使用问题?
告诉我们您的材质、工艺与用量,可免费寄样测试并出具选型建议。