模切加工离不开的离型膜:离型力怎么选,轻离型和重离型差在哪
你手机里的石墨散热片、电器上的双面胶脚垫、快递单上的不干胶标签——这些模切件在贴到产品上前,都附着在一张光滑的膜上。这层膜就是离型膜(也叫剥离膜、硅油膜)。它的唯一使命是:该粘的时候垫着,该撕的时候干净利落。使命简单,选型却不简单,核心就在「离型力」三个字上。
离型膜在模切里扮演什么角色
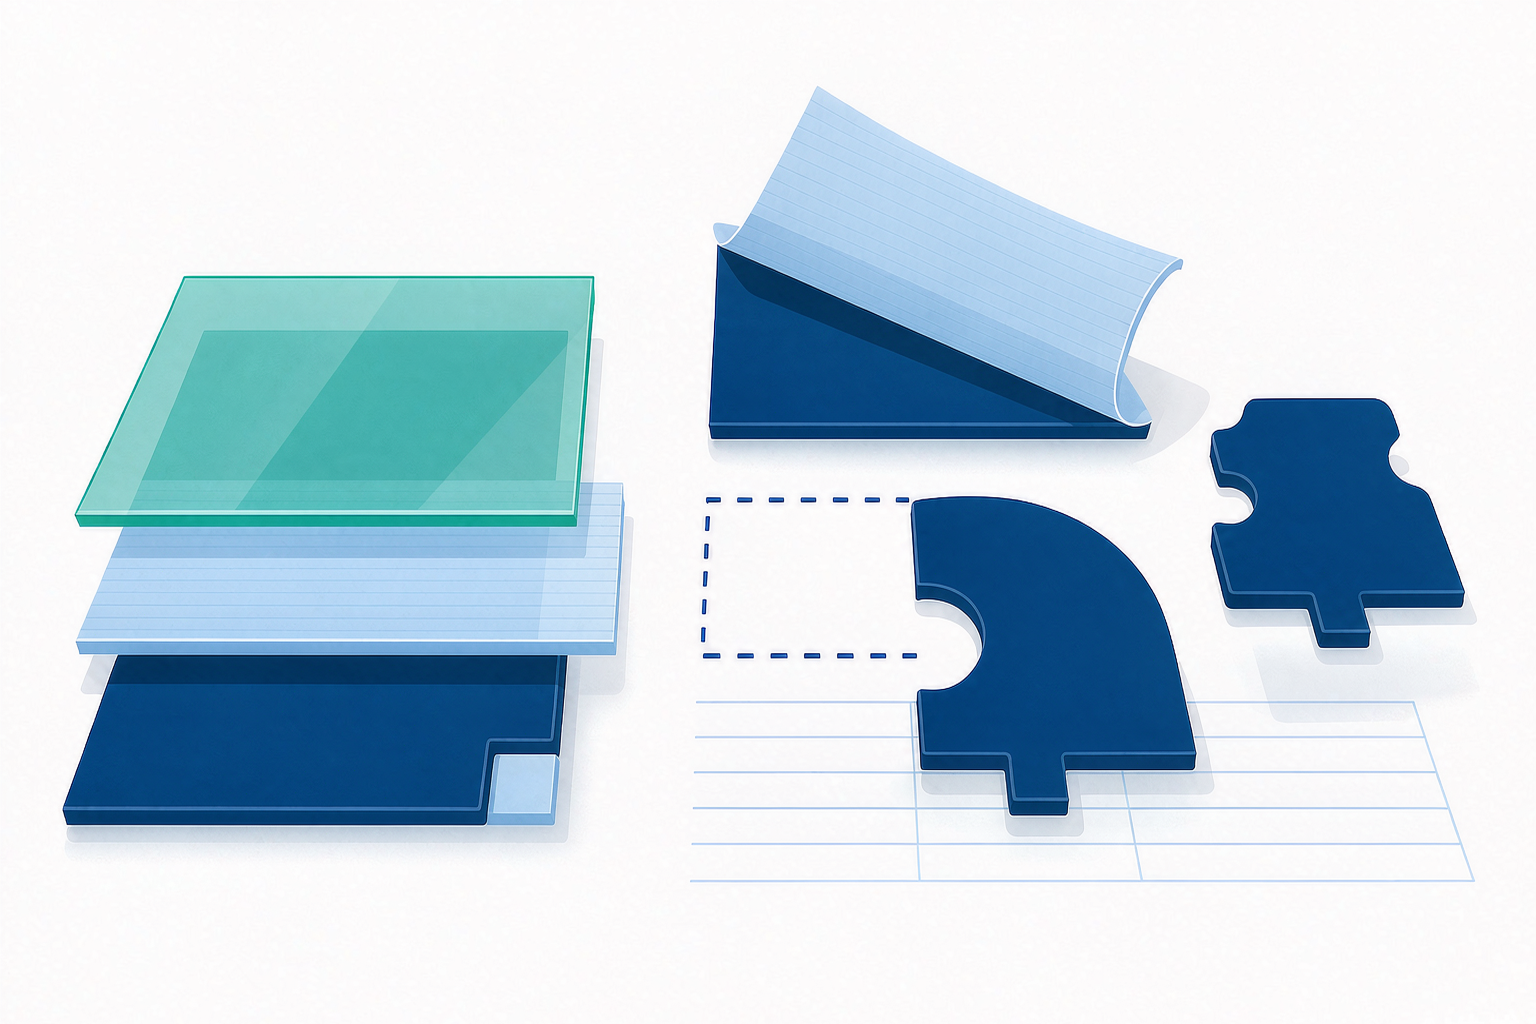
模切加工的是「三明治」结构:底层离型膜 + 中间功能材料(胶带、泡棉、导电布)+ 表层保护膜。刀模冲切时,刀刃切断功能材料但不切穿离型膜,废料撕除后,成品留在离型膜上交给客户。客户撕下产品贴附,离型膜完成使命被丢弃。整个过程里,离型膜既是载体又是标尺——模切深度的基准面就是它。
离型力:模切厂最怕选错的一个参数
离型力指把胶从离型膜上撕下来需要的力。选错的后果很直接:
| 离型力 | 典型范围 | 适用场景 |
| 轻离型 | 3~10 gf/25mm | 大面积贴附、自动贴标——撕取省力不翘边 |
| 中离型 | 10~30 gf/25mm | 通用模切件,兼顾排废与贴附 |
| 重离型 | 30 gf/25mm 以上 | 细小件、高粘胶——防止模切排废时掉片 |
经验法则:胶越粘、件越小,离型力要越重;自动化贴附线上则倾向轻离型减少剥标不良。拿不准时,让模切厂和离型膜供应商对着你的胶带样品做匹配测试,这是最稳的路。
除了离型力,这三个指标也别忽略
- 残余接着率:贴过离型膜的胶带,粘性保持率应 ≥85%,低了说明硅油转移污染胶面。
- 厚度均匀性:模切深度以离型膜表面为基准,厚度公差大(如 75μ ±5μ)会导致切穿或切不透,精密模切建议 ±2μ 以内。
- 洁净度:电子级模切要求离型膜无尘生产,表面无硅斑、无晶点,否则缺陷会「复印」到胶面上。
常见翻车现场与对策
掉片:排废时小件跟着废料走了——离型力太轻或胶太粘,换重离型。撕不动:客户贴附时离型膜撕不下来或把胶层拉坏——离型力太重,或胶带存放超期胶层老化。硅转移:胶带贴上产品后开胶——离型膜质量不达标,换供应商并要求残余接着率检测。大多数模切纠纷,追溯到底都是这三个参数没对齐。
常见问答
离型膜的离型力单位是什么?
通常用 gf/25mm(克力/25 毫米宽)表示,测试条件是 180° 剥离、300mm/min 速度。轻离型约 3~10gf,中离型 10~30gf,重离型 30gf 以上,各家分档略有差异。
离型膜上的硅油会转移到胶上吗?
质量差的离型膜会有硅转移,导致胶带粘性下降、甚至贴不牢。选型时要求厂家提供残余接着率(≥85% 为合格)数据,这是衡量硅转移的核心指标。
PET 离型膜和 PE 离型膜怎么选?
PET 平整度高、耐温好、尺寸稳定,是模切精密件的主流;PE 柔软便宜,适合对平整度要求不高的普通标签。电子模切基本都用 PET。
离型膜有几种颜色?颜色影响性能吗?
透明、乳白、蓝色、红色都有,颜色只是基材着色便于识别区分,不影响离型性能。模切厂常用颜色区分不同离型力档位,防止混料。
有具体选型或使用问题?
告诉我们您的材质、工艺与用量,可免费寄样测试并出具选型建议。