胶带脱落、残胶、翘边怎么办?压敏胶带失效模式图谱与排障手册
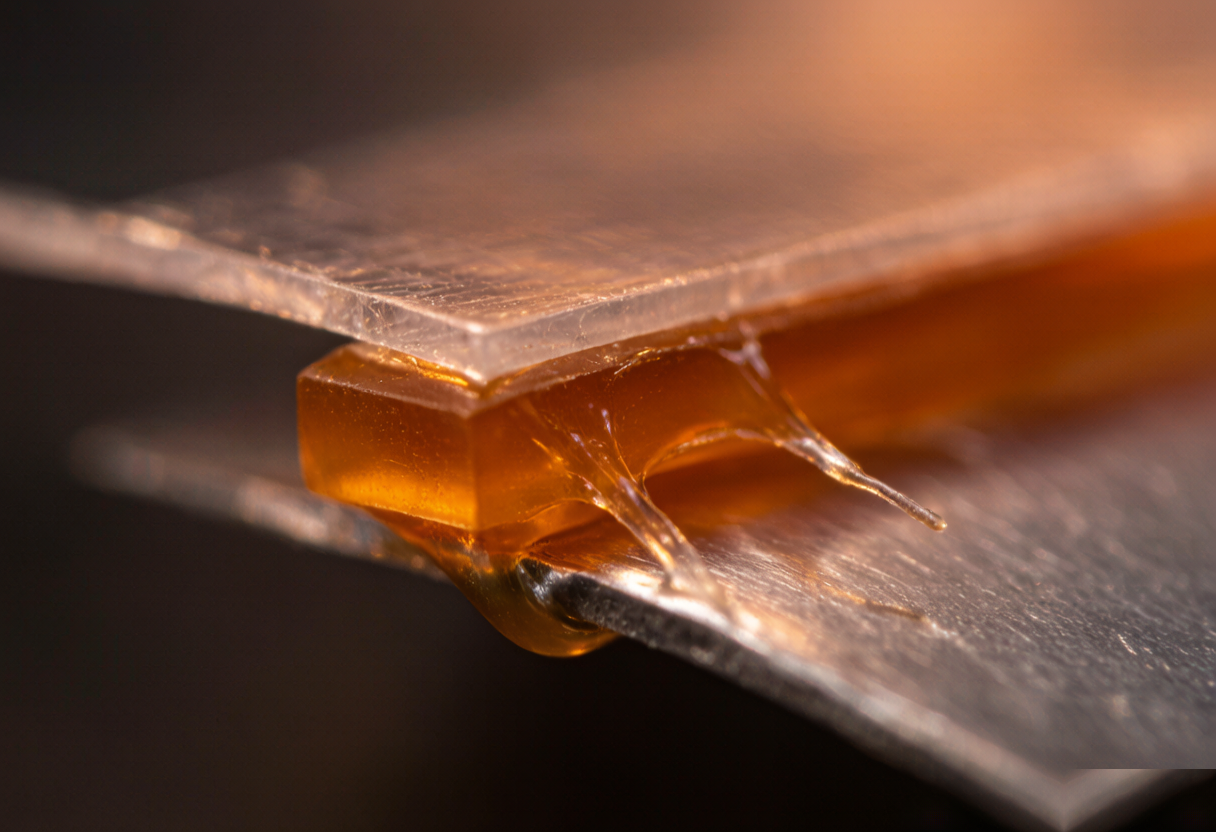
胶带「翻车」的现场五花八门:挂钩半夜掉了、撕保护膜留一手黏胶、贴了几个月的铭牌边缘翘起、高温车间胶带直接熔化流淌……这些看似随机的问题,在工程上只有四种失效模式和三大老化诱因。看懂失效的物理本质,排障就从「瞎猜乱换胶带」变成「看一眼失效形式就知道原因」。这篇给你一张能直接上墙的失效图谱和排障对照表。
一、四种失效模式:看「胶留在哪」就能定位
压敏胶带失效时,胶层的去留状态直接暴露了失效原因。四种基本模式:
| 失效模式 | 失效后的样子 | 物理原因 | 典型对策 |
| 界面失效(干净剥离) | 胶层完整留在胶带基材上,被粘面干净 | 胶与被粘面粘附力不足:表面能低、有油污/灰尘、贴合压力不够 | 清洁表面、选匹配的胶系、加大贴合压力或底涂 |
| 内聚破坏 | 胶层从中间撕裂,基材和被粘面两边都有胶 | 胶太软、内聚力不足;或温度太高胶软化 | 换交联度更高、耐温更高的胶系(亚克力/硅胶) |
| 转移残胶 | 胶层整片留在被粘面上,胶带基材上无胶 | 胶对基材的锚固力 < 胶对被粘面的粘附力;基材电晕处理不足 | 换锚固处理更好的胶带,或降低胶对被粘面的粘力 |
| 基材破坏 | 被粘物本身被撕裂/拉伤(如纸张撕破、涂层剥落) | 胶带粘力过强,超过被粘物自身强度 | 换低粘/可移除胶带 |
这张表是排障的核心工具。先用眼睛判断胶留在哪一边,就能锁定失效模式,再对症下药,比盲目换胶带高效得多。比如看到「两边都有胶」就知道是胶太软或太热,而不是「胶带不粘」;看到「被粘面留胶、基材干净」就知道是锚固问题。
实际排查时还有一个简单但极有效的动作:把失效的胶带对着光看,再用手摸。对着光看胶层是否均匀、有没有气泡或拉丝;用手摸胶面是「干爽有弹性」还是「发黏拉丝」——干爽有弹性通常指向界面或锚固问题,发黏拉丝则指向胶本身内聚不足或已受热软化。这个「一看一摸」的经验判断,配合上面那张表,几秒钟就能把大方向定下来,不用等送样检测。
二、界面失效:最常见的「不粘」,八成是表面问题
界面失效(胶带干净地掉、被粘面无残胶)是实际应用中最常见的失效,而绝大多数不是胶带的问题,是表面的问题。压敏胶靠范德华力粘接,这要求胶分子与被粘面的距离 <0.5nm——几乎是「分子贴着分子」。任何挡在中间的东西都会破坏粘接:
- 低表面能:PP/PE 表面能 <30 mN/m,胶「铺不开」,真实接触面积极小。这是低表面能材料难粘的根源(详见三大力学篇)。
- 表面污染:油污、手汗、灰尘、脱模剂、塑化剂析出,都会在胶和被粘面之间形成「隔离层」。
- 贴合压力/时间不足:压敏胶需要压力触发浸润,贴得轻、贴完马上受力,浸润不充分。
- 表面粗糙或粉化:粗糙面减少真实接触面积,粉化层(如老化油漆)自身强度低。
对策是一套「表面工程」组合拳:清洁(IPA 异丙醇擦拭去油污)、提能(电晕/等离子/底涂,把低表面能提到 38 mN/m 以上)、加压(用辊轮充分滚压,类似 PSTC-101 的 2kg 辊)、养护(贴后静置 24~72 小时再受力)。做到这四步,界面失效能减少八成以上。
这里特别强调「贴合时机」这个隐形杀手。很多界面失效发生在「表面处理完没及时贴」——电晕/等离子提升的表面能是「时效性」的,处理后的高能表面会在空气中逐渐吸附污染物、表面能回落,通常几小时到几天内就失效。所以正确做法是「表面处理后尽快贴合」,而不是处理完放几天再贴。这也是为什么汽车、电子厂的表面处理和贴胶是紧挨着的连续工序,而不是分开做。
三、内聚破坏与残胶:胶「自己扛不住」
当胶层内部强度(内聚力)不足以抵抗外力时,胶会从中间撕裂——这就是内聚破坏。它和残胶往往是一对:胶太软,撕的时候胶层断在自己身上,一半留在被粘面上成了残胶。诱因主要有三个:
- 温度超限:超过胶的耐温上限,胶软化流淌。橡胶胶 80℃ 以上就明显软化,高温车间用橡胶胶带必然内聚破坏、残胶。
- 交联度不足:胶配方交联不够、内聚力天生偏低,承重或撕除时断胶。
- 塑化剂迁移:PVC 基材的塑化剂渗入胶层,把胶「泡软」、内聚力崩溃(这也是 PVC 电工胶带久了容易溢胶的原因)。
残胶的另一种机制是「转移残胶」——胶对被粘面的粘力超过了胶对基材的锚固力,撕的时候整片胶「跳槽」到被粘面上。这通常指向基材表面处理(电晕/底涂)不到位,或胶带存放过久导致胶与基材界面老化。关于残胶的详细成因和清理,见残胶专题文。排障原则:内聚破坏换更高交联/更耐温的胶,转移残胶换锚固更好的胶带。
残胶一旦产生,清理也有讲究,不同被粘面要用不同方法:金属、玻璃等耐溶剂表面,可用酒精或专用除胶剂浸润后擦除;塑料表面(尤其 ABS、PC)要慎用强溶剂,溶剂可能腐蚀或「烧」白塑料,建议先用胶带自身反复「以胶粘胶」把残胶粘下来,或用温水加洗洁精软化后轻擦;漆面、涂层表面最怕刮,只能用专用除胶湿巾轻擦。清理的总原则是「先用最温和的方法,逐级加码」,避免为了去胶反而伤了被粘面。
四、三大老化诱因与剥离保持率
胶带「用着用着失效」,多半是老化在作怪。三大老化路径:
| 老化诱因 | 机理 | 典型后果 | 易感胶系 |
| UV 紫外线 | 打断聚合物分子链(橡胶胶双键最敏感) | 胶变脆/变黏、发黄、粉化 | 橡胶胶 ≫ 亚克力 ≈ 硅胶 |
| 塑化剂迁移 | PVC 塑化剂渗入胶层软化胶 | 内聚力崩溃、溢胶、残胶 | 配 PVC 基材时最严重 |
| 温湿度循环 | 反复热胀冷缩,界面应力疲劳 | 粘接力衰减、边缘翘起 | 所有胶系(程度不同) |
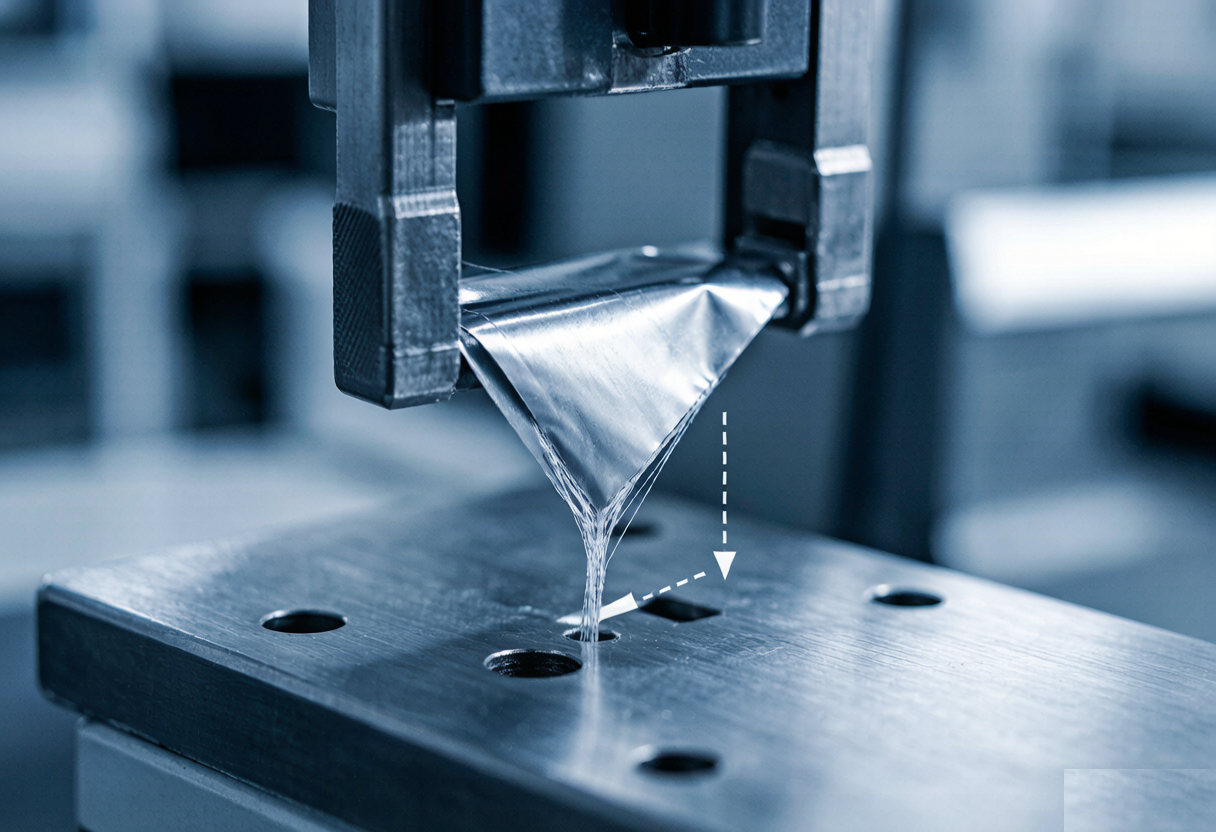
老化的量化评价用「剥离保持率」——老化后的 180° 剥离力 ÷ 初始剥离力 × 100%。行业标准做法是把样品放进 85℃/85%RH 恒温恒湿箱老化 500~1000 小时,或做 UV 加速老化,再测剥离力。优质亚克力胶老化后剥离保持率可达 80% 以上,橡胶胶可能只剩 50%。选型时向供应商索要「老化后剥离保持率」数据,比只看初始剥离力更能反映胶带的长期可靠性。这也是为什么户外和长期承重场景强烈推荐亚克力或硅胶胶系——它们贵出的钱,买的是时间和环境里的确定性。
五、排障速查:失效形式 → 原因 → 对策一张表
把全篇压缩成一张能打印贴在工位上的排障速查表。遇到胶带问题,对照「看到什么现象」直接定位:
- 看到「被粘面干净、胶都在胶带上」→ 界面失效 → 查表面能/油污/贴合压力,做清洁、提能、加压、养护。
- 看到「两边都挂胶、胶被拉断」→ 内聚破坏 → 胶太软或太热,换高交联、更耐温的胶系(亚克力/硅胶)。
- 看到「被粘面一层胶、胶带基材干净」→ 转移残胶 → 锚固不足,换基材电晕/底涂更好的胶带。
- 看到「被粘物本身破了」→ 基材破坏 → 粘力过强,换低粘/可移除胶带。
- 看到「用久了发黄、变黏、边缘翘」→ 老化 → 查 UV/塑化剂/温湿度,换耐候更好的胶系并索要剥离保持率数据。
掌握「看胶的去留判断失效模式」这一招,你就超越了绝大多数只会「换胶带试试」的人。胶带的每一次失效,都是分子层面在「说话」——界面失效说的是「我和表面没处好」,内聚破坏说的是「我自己太软扛不住」,转移残胶说的是「我对基材的忠诚不够」。听懂这些「话」,排障就有章可循。关于胶的化学本质,可参考PSTC/ASTM 标准测试资料深入了解。
最后给一个预防性建议:与其事后排障,不如事前验证。任何重要的胶带应用,正式批量使用前先小批量做「模拟工况验证」——在真实的被粘面、真实的温湿度、真实的受力方式下贴合,静置足够时间(72 小时以上),再做剥离或承重测试。很多失效在真实工况下几小时内就会暴露,提前发现远比量产后返工便宜。这一步看似简单,却是把「排障」前移成「预防」的关键,也是专业胶带应用和「贴贴看」的本质区别。
常见问答
撕下胶带后,被粘面上留一层胶,是胶带质量差吗?
不一定,要先看「胶留在哪边」。如果胶层干净地整片留在被粘面上、胶带基材上无胶,这叫「转移残胶」(胶对基材的锚固力 < 胶对被粘面的粘附力),是胶带配方或基材电晕处理不到位;如果胶层从中间撕裂、两边都有胶,这叫「内聚破坏」,说明胶太软、内聚力不足(或温度太高)。前者换锚固处理更好的胶带,后者换交联度更高/更耐温的胶系。所以残胶不全是「质量差」,更多是「胶系或工况不匹配」。
为什么 PP/PE 塑料上胶带总是粘不牢?
因为 PP(聚丙烯)、PE(聚乙烯)是典型的「低表面能」材料,表面能 <30 mN/m。压敏胶靠范德华力粘接,要求胶分子与被粘面间距 <0.5nm 才能起作用;而低表面能表面「拒」胶,胶分子无法充分浸润铺展,真实接触面积极小,自然粘不牢。对策:选专门的低表面能胶带(如硅胶胶或改性亚克力胶),或对 PP/PE 表面做电晕/等离子/底涂处理,把表面能提升到 38 mN/m 以上再贴。
不锈钢和玻璃上胶带就好粘,是为什么?
因为不锈钢、玻璃是「高表面能」材料,表面能 >40 mN/m(不锈钢约 40~50,玻璃更高)。高表面能意味着表面对胶有强吸引力,胶分子能充分浸润、紧密贴合,范德华力充分发挥,所以「随便一款胶带贴上去都很牢」。这正是 PSTC-101 剥离测试选用镜面不锈钢板做标准基材的原因——它提供稳定、可复现的高表面能基准面,测出来的是胶本身的粘力。
胶带放久了「老化」到底是发生了什么?
老化是三条路径共同作用:一是「UV 紫外线」打断聚合物分子链(尤其橡胶胶的双键),胶变脆或变黏;二是「塑化剂迁移」——PVC 基材里的塑化剂逐渐渗进胶层,把胶「泡软」、内聚力崩溃导致残胶;三是「温湿度循环」让胶和被粘面反复热胀冷缩、界面应力疲劳,粘接力衰减。老化的量化指标是「剥离保持率」——老化后剥离力 ÷ 初始剥离力,优质亚克力胶 85℃/85%RH 老化 500 小时后仍能保持 80% 以上,而橡胶胶可能只剩 50%。
有具体选型或使用问题?
告诉我们您的材质、工艺与用量,可免费寄样测试并出具选型建议。